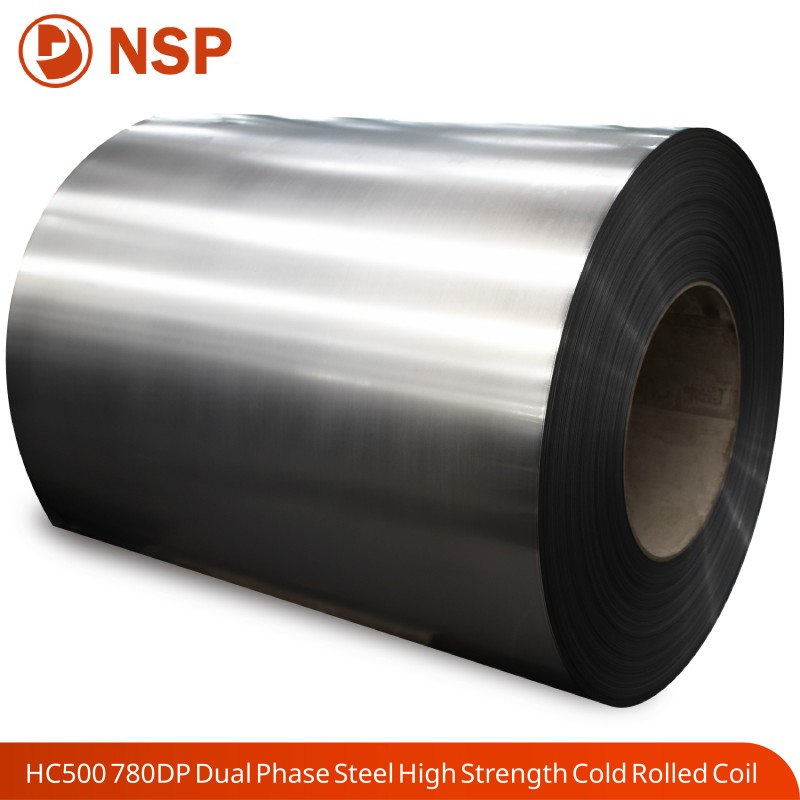
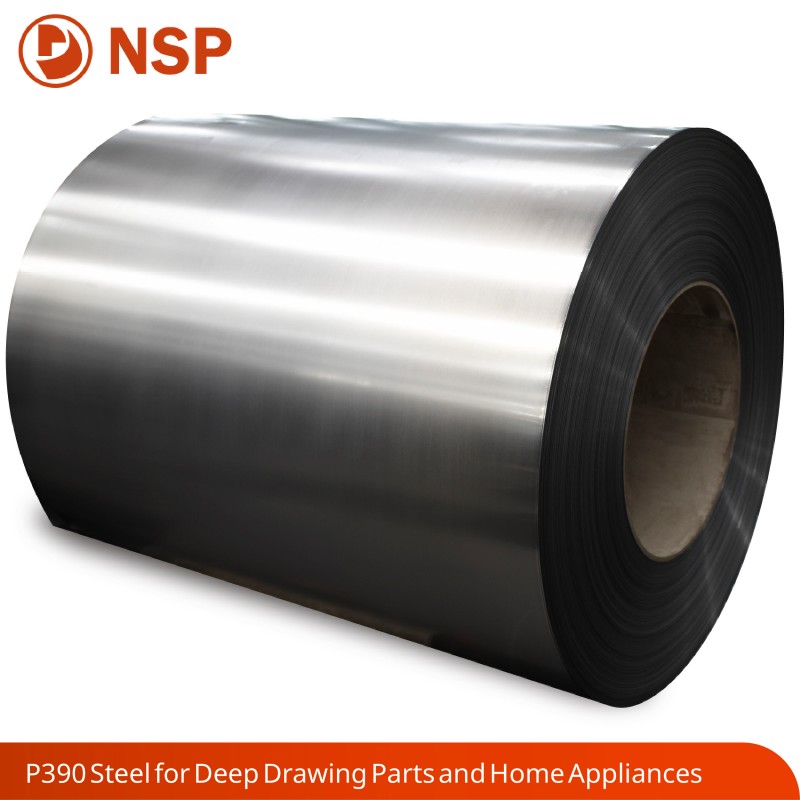
Холоднокатаные рулоны NatureSteelшироко используются в бытовой технике, автомобилестроении и штамповке оборудования. Основное отличие от горячекатаных рулонов заключается в поверхности листа: горячекатаные полосы имеют окалину, шероховатую поверхность и большие допуски на размеры; Холоднокатаные полосы подвергаются многопроходной прокатке при комнатной температуре, что обеспечивает чистую, гладкую поверхность и точные размеры.
Дефекты поверхности представляют собой серьезную опасность для холоднокатаных рулонов. Следы прокатки, царапины, желтоватые пятна, блокировка катушек и другие дефекты могут привести к отбраковке штампованных деталей и образованию кратеров на краске в легких случаях или к браковке всей партии в тяжелых случаях. Некоторые дефекты остаются скрытыми при доставке и проявляются только во время штамповки, что легко приводит к спорам об ответственности.
Этот документ помогает пользователям выявлять дефекты, отслеживать соответствующие производственные процессы, оценивать качество по стандартам и осуществлять профилактический контроль от производственных линий до упаковки для морских перевозок. Он служит справочником для персонала по закупкам, инспекторов качества и соответствующих инженеров.
Качество поверхности – это не просто эстетическая проблема; его воздействие распространяется по всей производственной цепочке.
Первый этап: Штамповка. Щепки (внутренние включения, выступающие на поверхности) служат точками зарождения штамповочного растрескивания. Краевые микротрещины при глубокой вытяжке распространяются в трещины. Волнистые листы с плохой плоскостностью вызывают нестабильное позиционирование внутри штампов и приводят к выходу за пределы допусков размеров детали.
Второй этап: Нанесение покрытий и гальваника. Остатки масла вызывают кратеры на краске и точечные отверстия при электрофорезе. После нанесения гальванического покрытия следы прокатки и царапины увеличиваются до видимых пятен. Оксидный оттенок (желтоватый оттенок) напрямую ухудшает адгезию при эмалировании и цветном покрытии.
Третий этап: Послепродажное обслуживание. Для компонентов, внешний вид которых имеет решающее значение, таких как панели бытовой техники и внутренние панели автомобилей, дефекты поверхности напрямую приводят к жалобам на внешний вид готового продукта. На этом этапе потери выходят за рамки одной партии листов и включают стоимость готовой продукции и графики поставок.
Таким образом, в отрасли преобладает консенсус: марка и толщина стали определяют нижний предел производительности для холоднокатаных рулонов, а качество поверхности устанавливает верхний предел для готовой продукции. Четкое указание качества поверхности во время размещения заказа гораздо более рентабельно, чем споры постфактум.
Дефекты группируются по этапам производства, на которых они возникли: дефекты, возникшие в процессе прокатки, дефекты, возникшие в процессах отжига и травления, дефекты, возникшие при хранении и транспортировке. Эта классификация позволяет напрямую отслеживать ответственные процессы при обнаружении дефекта.
Каждый дефект описывается в едином формате: «Внешние характеристики» → «Причины» → «Последующие воздействия» → «Справочные критерии приемки».
#### Отклонение толщины вдоль полосы
#### Желтоватое окрашивание/оксидный оттенок
| Дефект | Ответственный процесс | Типичные причины | Разрешено для класса FB | Разрешено для класса FC/FD |
|---|---|---|---|---|
| Растрескивание края | Прокатный/входящий материал | Чрезмерное краевое напряжение | Не разрешено | Не разрешено |
| волнистость | Роллинг | Неправильная выпуклость/натяжение ролика. | Не допускается, если выходит за пределы допуска | Не допускается, если выходит за пределы допуска |
| Метки рулона | Роллинг | Повреждение поверхности валка/посторонние предметы | Незначительное разрешено | Не разрешено |
| Царапины | Прокатка/резка | Посторонние предметы на роликовых дорожках | Незначительное разрешено | Не разрешено |
| Отклонение толщины вдоль полосы | Роллинг | Отклонение регулирования АРУ | Не допускается, если выходит за пределы допуска | Не допускается, если выходит за пределы допуска |
| Щепки | Сталеплавильное производство/непрерывное литье | Включения | Не разрешено | Не разрешено |
| Желтоватое окрашивание | Отжиг | Остаточное масло/плохая атмосфера | Незначительное разрешено | Не разрешено |
| Блокировка катушки | Отжиг | Неправильная температура/напряжение | Не разрешено | Не разрешено |
| Ямы для перемаринования | Маринование | Неконтролируемое травление | Незначительное разрешено | Не разрешено |
| Людерс Лайнс | Материальное свойство | Плато урожайности/старение | Не является дефектом, с учетом ограничений по сроку хранения. | Не является дефектом, с более короткими допустимыми сроками хранения. |
| Остаток масла | Обезжиривание/скин-пасс | Недостаточное обезжиривание | Не разрешено | Не разрешено |
| Водяное пятно Ржавчина | Хранение и транспортировка | Влага/поврежденная упаковка | Не разрешено (исключения для истекшего антикоррозионного действия) |
Не разрешено |
Визуальный осмотр бокового света. Самый важный метод проверки поверхности. Разворачивайте листы метр за метром под низким углом бокового освещения в пределах 45 градусов. Волнистость, следы качения и слабые царапины становятся заметными при боковом освещении, в то время как многие дефекты остаются незаметными при прямом фронтальном освещении — обычное «слепое пятно» для принимающих сторон. Отдавайте приоритет 50-миллиметровой кромочной зоне, где часто возникают трещины на кромке и заусенцы.
Тактильная оценка. Скользите ногтями по текстуре поверхности: следы от качения вызывают периодическое сопротивление; царапины вызывают постоянное сопротивление. Щепки обладают тактильными характеристиками, близкими к обычным царапинам; идентификация требует совмещения локации (чаще всего на головках/хвостах катушек) и последующего выполнения штамповки.
Инструментальное измерение. Используйте портативные толщиномеры для отбора проб толщины в головке, середине и хвосте рулона для проверки изменений толщины. Для измерения коробления используйте линейки и щупы. Если возможно, измерьте значения шероховатости Ra с помощью тестеров шероховатости (шероховатость является основным показателем качества поверхности, процедуры испытаний указаны в стандартах). Точки отбора проб толщиномером должны охватывать всю ширину полосы, а не только центральную зону.
Проверка упаковки и маркировки. Сначала проверьте целостность антикоррозионной упаковки и читаемость транспортировочной маркировки при вскрытии контейнера (номер рулона, марка стали, размеры, класс поверхности, вес, дата производства). Подозревайте дефекты поверхности, вызванные транспортировкой, на предмет любого повреждения упаковки.
1. Осмотрите упаковку: проверьте целостность антикоррозионной бумаги/пленки, защитных кромок, обвязочных ремней и стальной оболочки; ищите следы воздействия воды.
2. Проверьте маркировку: убедитесь, что номер рулона, марка стали, размеры, класс поверхности и дата производства соответствуют заказам на поставку и сертификатам заводских испытаний (MTC).
3. Полная проверка боковым светом. Осмотрите поверхность листа метр за метром под углом 45 градусов, уделяя особое внимание краевым зонам шириной 50 мм.
4. Произвольная тактильная выборка: проведите ногтями по трем случайным местам, чтобы различить следы от катания, царапины и осколки.
5. Выборочная проверка толщины. Проведите измерения на головке, середине и конце рулона и запишите изменение толщины по длине полосы.
6. Измерение коробления: Измерьте коробление в свободном состоянии на сегменте листа длиной один метр.
7. Документирование и отбор проб. Сфотографируйте дефектные участки со шкалой и сохраните 300-миллиметровые сегменты дефектных образцов в качестве доказательства оценки ответственности.
8. Перекрестная ссылка на содержание: сравните наблюдения с положениями о содержании поверхности в Главе IV и сделайте выводы: Принятие/Условное принятие/Отклонение.
Предыдущие разделы посвящены выявлению дефектов для их устранения после их возникновения. В этой главе описываются профилактические меры на заводе. Дефекты поверхности – это, по существу, проблемы, коренящиеся в процессе. Выявление дефектов возлагается на последующих пользователей, а предотвращение дефектов — на производственные линии.
Секция травления: Пятиступенчатое травление плюс электролитическое обезжиривание. Полное удаление окалины является обязательным условием для получения чистых холоднокатаных поверхностей. Чрезмерное травление приводит к образованию ямок; недомаринованные листья, вдавленная чешуя. Электролитическое обезжиривание снижает риск возникновения остаточного масла, напрямую связанного с желтоватыми пятнами и кратерами краски.
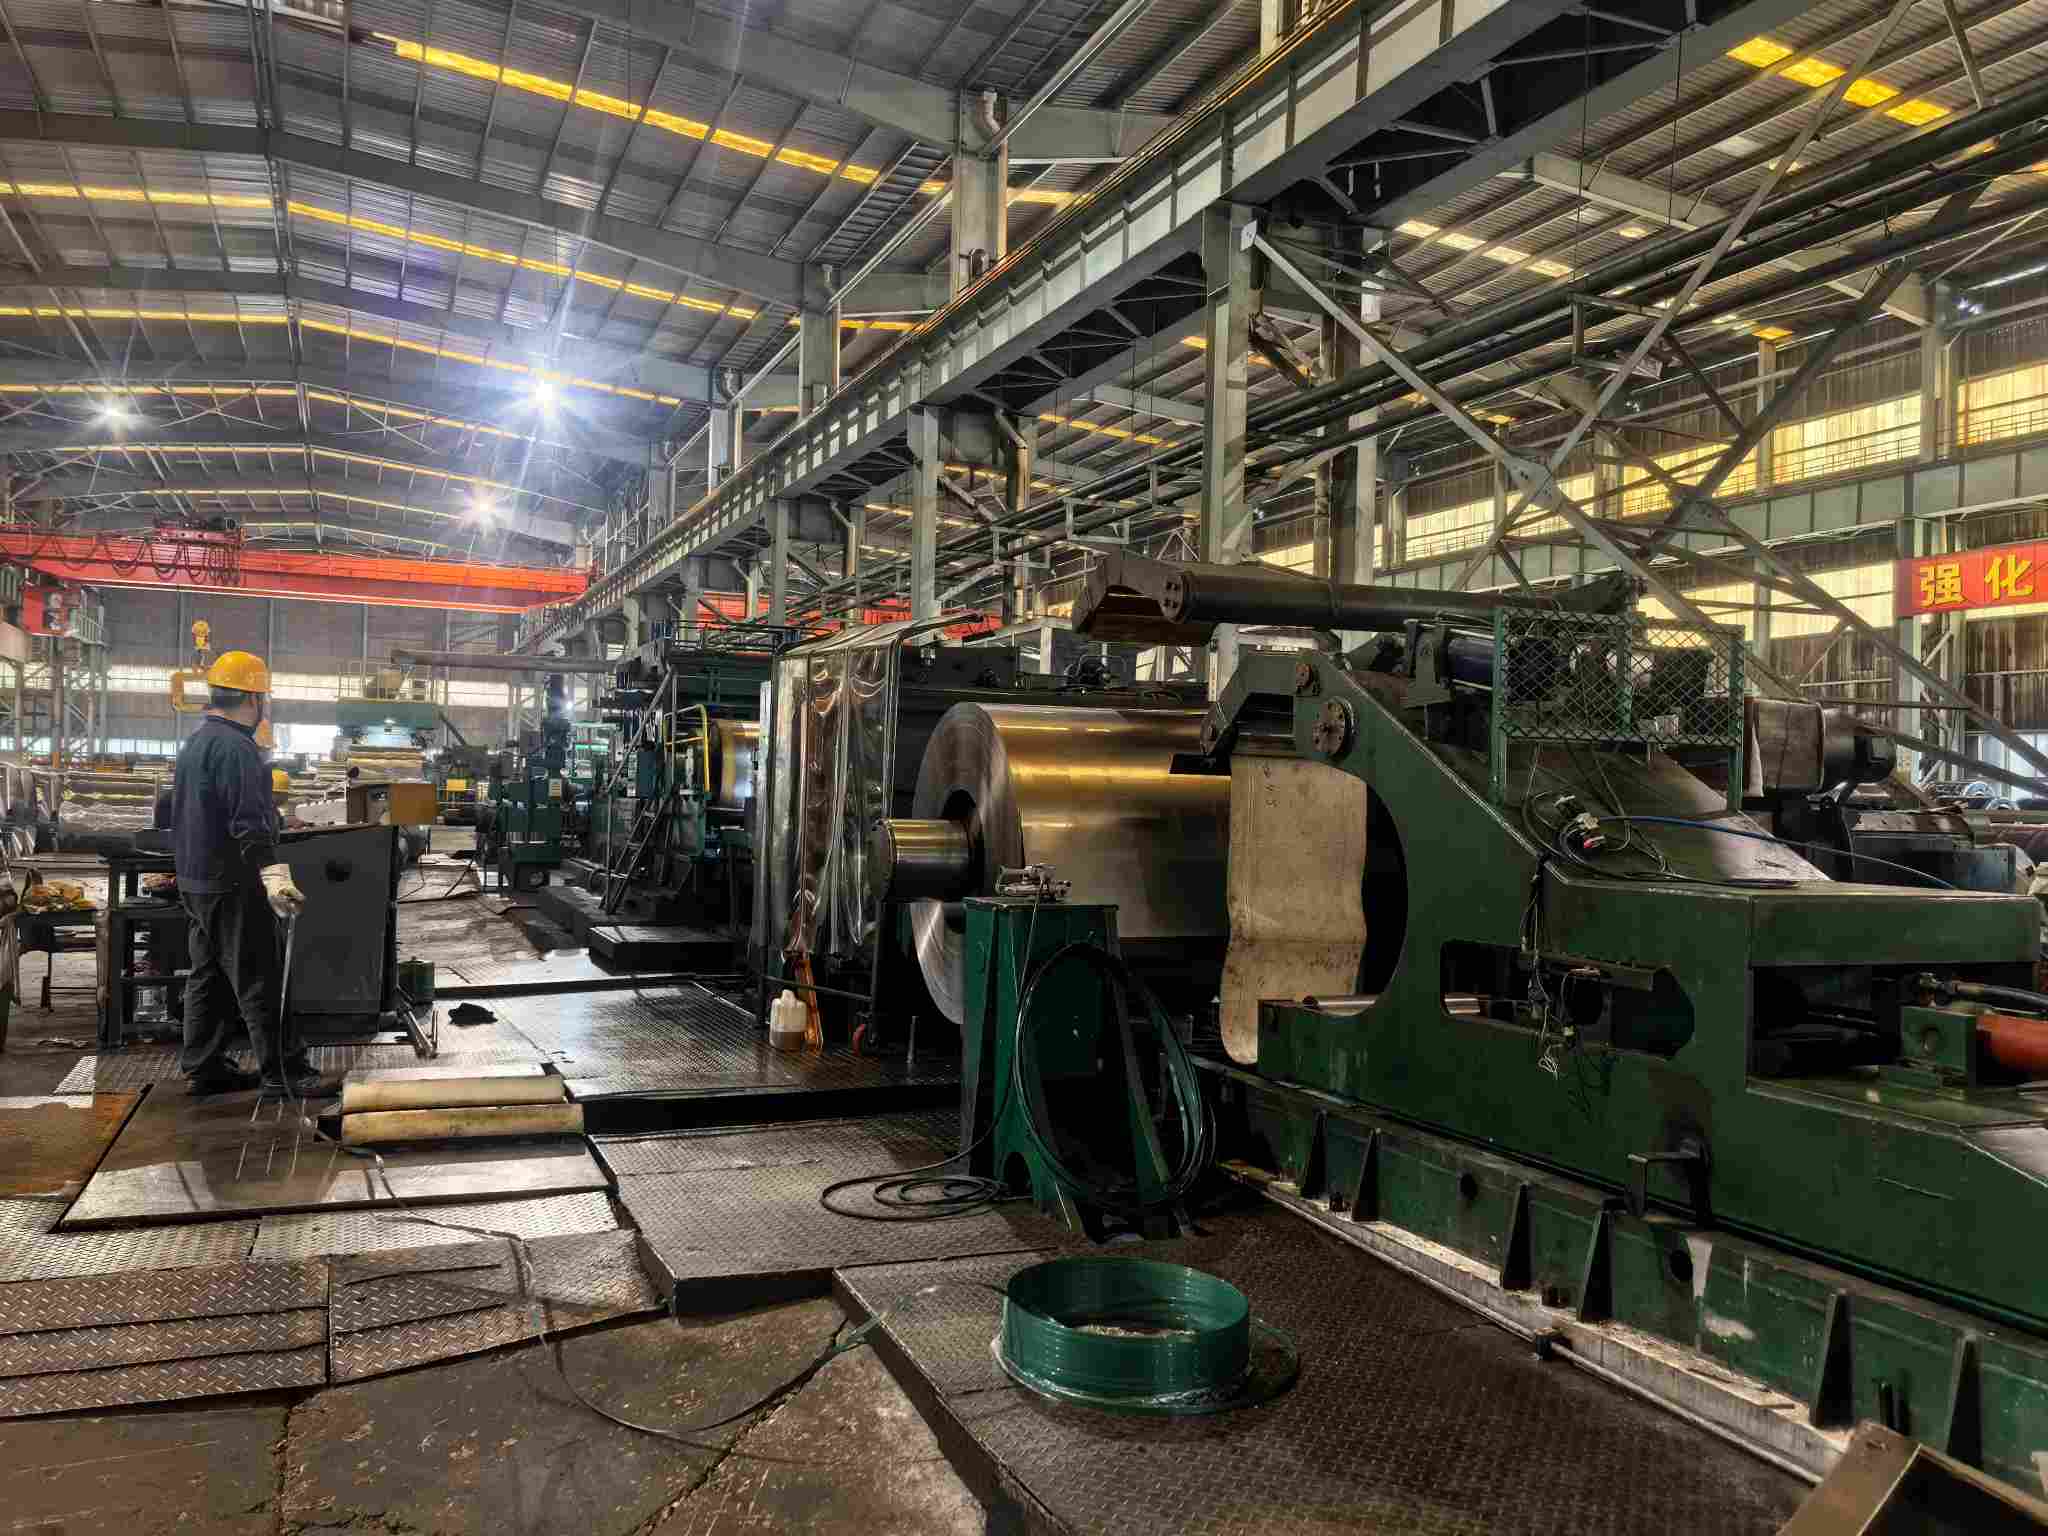
Прокатный участок: Шестивалковый реверсивный стан с цифровыми системами управления. Замкнутый контроль формы пластины и точное распределение количества проходов позволяют контролировать волнистость, растрескивание кромок и продольное отклонение толщины сердцевины. Системы числового управления Siemens и ABB обеспечивают допуск по толщине до ±0,03 мм, что соответствует специальному классу точности согласно EN 10131. Минимальная толщина прокатки достигает 0,15 мм. Перед переносом отпечатка на листы поверхности валков проходят плановые проверки на предмет выявления повреждений и посторонних веществ. Следы валков — это дефекты, которые легко устранить с помощью процедур проверки валков.
Секция отжига: Яркий водородный отжиг. Защитная атмосфера, богатая водородом, предотвращает окисление поверхности и изменение желтого цвета, устраняя оксидный оттенок в источнике. Температуры отжига и натяжение намотки сегментируются в зависимости от веса рулона и формы пластины, чтобы избежать блокирования рулона.
Секция Skin-Pass: контролируемое удлинение в диапазоне от 0,5% до 1,5%. Дрессировочная прокатка в этом диапазоне устраняет плато текучести и улучшает форму листа. Недостаточное удлинение скин-пасса не может подавить линии Людерса; чрезмерное удлинение ухудшает форму пластины и снижает шероховатость поверхности. Балансировка этих параметров является основным требованием процесса дрессировки.
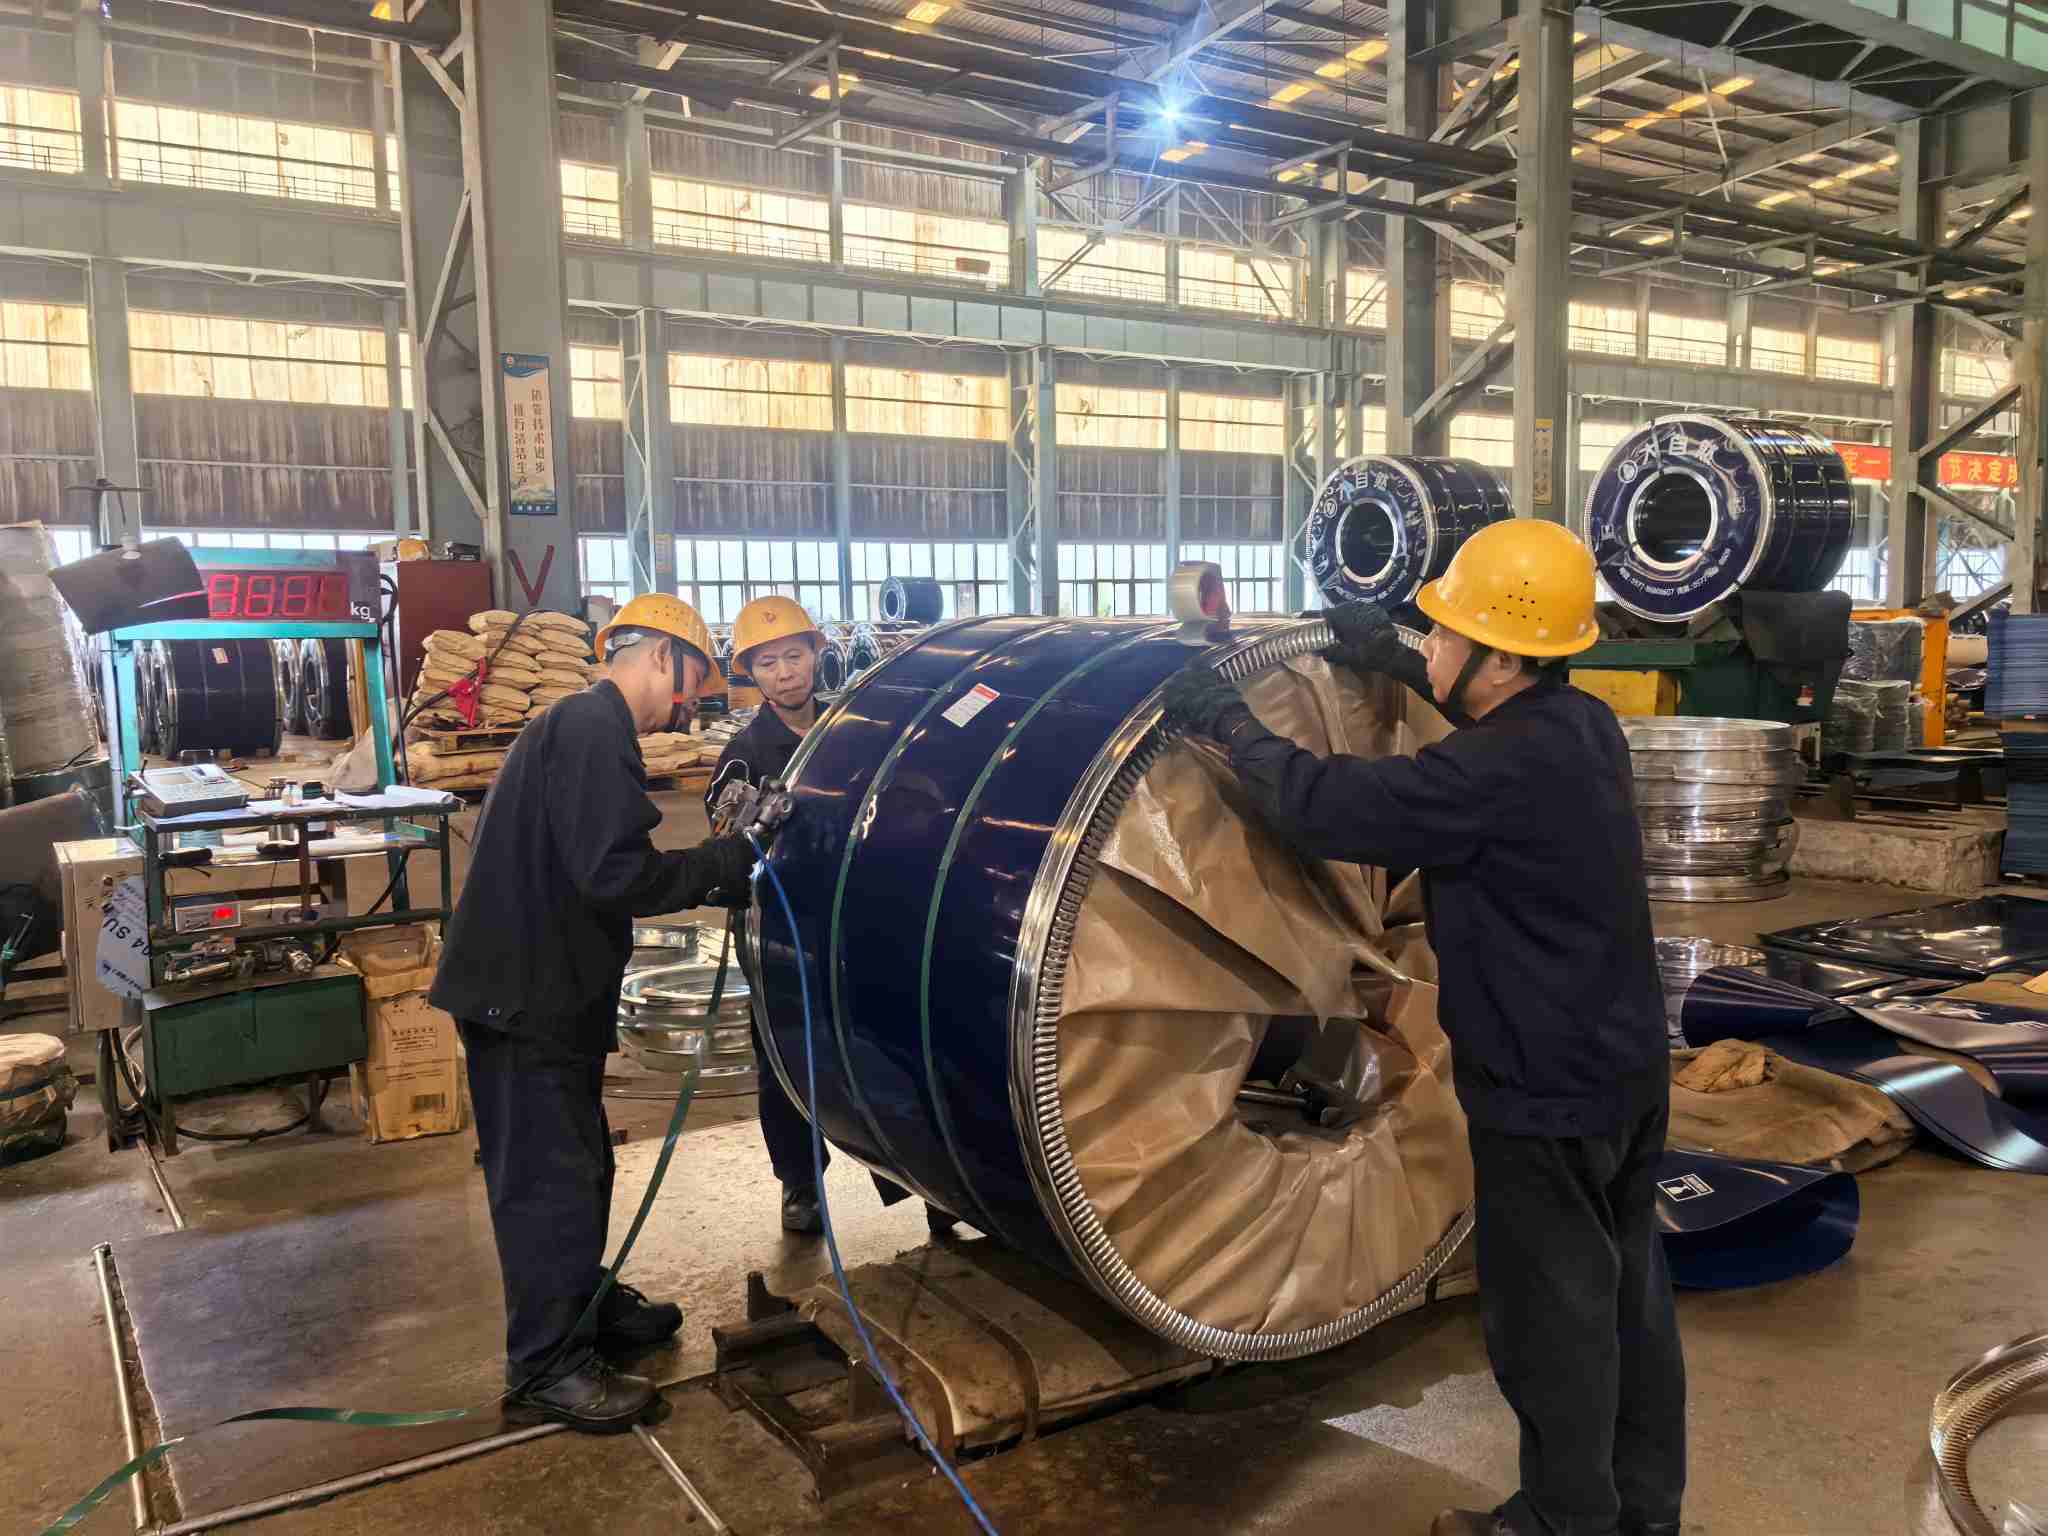
Секция отделки и упаковки: резка без заусенцев и упаковка, подходящая для морской перевозки. Операции продольной резки контролируют высоту заусенцев, чтобы предотвратить появление царапин на кромке реза. Готовые рулоны оборачиваются пленками летучих ингибиторов коррозии с летучим ингибитором коррозии, снабжены защитными краями, закреплены стальными ремнями и обработаны влагонепроницаемо для морской перевозки в условиях высокой солености и влажности. Большинства споров по поводу ржавчины, возникающих при прибытии в порт, можно избежать с помощью прочной упаковки.
Досмотровое отделение: Трехъярусные смотровые ворота. Входной контроль горячекатаного рулона; внутритехнологический контроль после травления, отжига и дрессировочной прокатки; предотгрузочная инспекция, сочетающая отбор проб с поверхности и измерение размеров. Сегменты образцов и протоколы испытаний сохраняются для каждой партии, а поставки сопровождаются сертификатами заводских испытаний (MTC). Любой инцидент, связанный с качеством, можно отнести к конкретным процессам и временным окнам производства, что обеспечивает надежные доказательства для оценки ответственности.
Короче говоря: дефекты поверхности не «выявляются при осмотре». Они либо «изготовлены», либо «предотвращены». Инспекция проверяет эффективность процесса, а не действует как крайняя мера безопасности.
Идентификация поверхностных дефектов холоднокатаного рулона основана на сочетании знаний процесса, стандартов и практического опыта. В этом документе собраны различные типы дефектов, контрольные списки приемки и схемы оценки ответственности, которые можно использовать во время проверок. Компания NatureSteel обладает обширным опытом в области холодной прокатки и осуществляет полный технологический контроль качества поверхности. Антикоррозийная упаковка с ЛИК стабилизирует состояние рулонов во время морской перевозки. Для получения информации о спецификациях марок стали (например, DC01, SPCC), консультаций по качеству поверхности или запросов на расценки обращайтесь по адресусвязаться с нами.
Адрес:№ 696, 12-я дорога Биньхай, промышленный парк Биньхай, зона экономического и технологического развития Вэньчжоу, Вэньчжоу, провинция Чжэцзян, Китайская Народная Республика
Copyright © 2026 Nature Steel Group Co., Ltd. Все права защищены. Links| Sitemap| RSS| XML| политика конфиденциальности